

Astratto
I sistemi di trasmissione di fluidi industriali si basano su componenti di connessione strutturale senza soluzione di continuità per mantenere il flusso medio controllato, il contenimento della pressione e l'integrità della tubazione a lungo termine durante i cicli di produzione continui.Raccordi per tubifungono da hardware di collegamento critico che collega segmenti di tubi diritti, cambia la direzione del flusso, divide o combina canali di fluido e adatta diverse specifiche dimensionali della tubazione all'interno di circuiti di fluidi idraulici, meccanici e industriali. Questo articolo completo copre la logica di selezione delle materie prime, i flussi di lavoro di produzione con lavorazione CNC di precisione, scenari di implementazione multisettoriale, classificazione dei componenti standardizzati, quadri di verifica del controllo qualità, analisi comparativa delle prestazioni di diversi processi di fabbricazione, routine di manutenzione sistematica e domande frequenti tecniche risolte per ingegneri di progettazione meccanica e tecnici di manutenzione delle condutture degli impianti. Ogni sezione fornisce una guida tecnica attuabile per eliminare i rischi di perdite nelle tubazioni, ridurre le perdite dovute a turbolenza del flusso ed estendere l'intero ciclo di servizio dei sistemi integrati di erogazione dei fluidi senza spiegazioni generiche a livello superficiale della funzionalità hardware del connettore.
Sommario: fare clic su ciascuna voce per passare alla sezione del contenuto corrispondente
- Valore funzionale fondamentale dell'hardware di connessione nelle reti di condotte industriali
- Standard di selezione dei materiali per componenti di connessione industriale ad alta resistenza
- Flusso di lavoro di produzione con lavorazione CNC di precisione per hardware di connessione personalizzato
- Copertura completa delle applicazioni industriali nei settori della produzione meccanica
- Classificazione dei componenti standard e tabella di divisione funzionale
- Quadro di conformità per il controllo di qualità e la certificazione dell'hardware lavorato
- Regole di manutenzione per la protezione della pipeline a lungo termine per l'hardware di connessione
- Risolte le domande tecniche di ingegneria più frequenti
Valore funzionale fondamentale dell'hardware di connessione nelle reti di condotte industriali
Le condotte per fluidi industriali trasportano fluidi liquidi, aria compressa, olio idraulico e sostanze chimiche per processi chimici in intervalli di pressione variabili, fluttuazioni di temperatura e condizioni di flusso ciclico continuo. I segmenti di tubo diritti da soli non possono formare circuiti di trasmissione funzionali completi, poiché i layout di produzione richiedono curve direzionali, giunzioni di distribuzione delle diramazioni, adattatori di transizione del diametro e punti terminali sigillati per soddisfare le esigenze di progettazione del layout delle apparecchiature e del flusso di processo. Senza hardware di connessione di precisione standardizzato, la costruzione delle tubazioni diventa frammentata, soggetta a lacune strutturali e perdite persistenti di fluidi che interrompono la stabilità della produzione in fabbrica.
Ogni punto di connessione all’interno di una rete di condutture introduce potenziali punti deboli strutturali se le tolleranze di produzione dei componenti non riescono a soddisfare i parametri di precisione industriale. Piccole deviazioni dimensionali sulle superfici filettate, sui piani delle flange di accoppiamento o sui fori dei canali di flusso interni creano un contatto di tenuta irregolare, sviluppando gradualmente microinfiltrazioni nel corso di migliaia di cicli di fluttuazione della pressione. Le parti di connessione lavorate con precisione eliminano questi difetti strutturali attraverso processi di tornitura e fresatura CNC strettamente controllati che bloccano le bande di tolleranza dimensionale entro intervalli di livello micron.
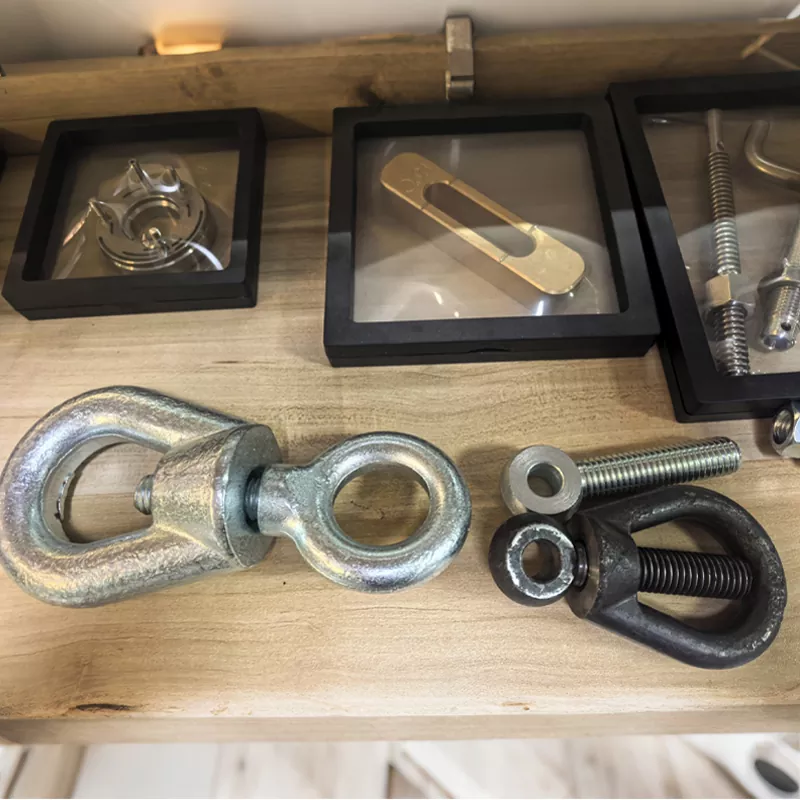
Funzione di regolazione della direzione del flusso
L'hardware di connessione a gomito e piegato riorienta i percorsi di trasmissione dei fluidi per spostarsi nei telai delle macchine, negli involucri delle apparecchiature e nelle barriere strutturali della fabbrica senza tagliare e rilavorare i tratti di tubi diritti primari. La transizione graduale del foro interno elimina i bordi interni taglienti che generano turbolenza del flusso, perdita di pressione media ed erosione localizzata delle pareti interne della tubazione durante il funzionamento continuo a lungo termine.
Struttura di distribuzione del flusso multi-ramo
I componenti di connessione a T e a croce dividono i singoli flussi di fluido in entrata in più canali di distribuzione indipendenti per alimentare contemporaneamente unità di apparecchiature di produzione parallele. La simmetria uniforme dei canali interni mantiene un volume di flusso bilanciato attraverso tutte le porte di uscita, prevenendo una distribuzione irregolare della fornitura media che causa prestazioni operative incoerenti delle apparecchiature attraverso le linee di produzione multistazione.
Transizione del diametro e terminazione sigillata
L'hardware di connessione con riduttore e tappo collega le tubazioni con diametri nominali non corrispondenti, mentre le varianti con cappuccio e flangia cieca forniscono terminali terminali completamente sigillati per test delle tubazioni, arresti per manutenzione e isolamento dei circuiti inutilizzati. Le superfici di transizione lavorate con precisione evitano cambiamenti improvvisi delle dimensioni del foro che innescano la cavitazione del fluido e l'usura accelerata del materiale all'interno dei gruppi di tubazioni.
- Le superfici di accoppiamento della filettatura e della flangia lavorate mantengono una compressione uniforme delle guarnizioni di tenuta in elastomero per bloccare la penetrazione del fluido in caso di fluttuazioni dinamiche della pressione di esercizio
- La geometria liscia e integrata del canale interno riduce al minimo la resistenza al flusso turbolento, riducendo il consumo energetico complessivo del sistema necessario per far circolare i fluidi industriali liquidi o gassosi
- L'architettura modulare dei componenti intercambiabili semplifica la modifica del layout della tubazione durante i progetti di rinnovamento della linea di produzione e di aggiornamento delle apparecchiature
- I pezzi grezzi in materia prima strutturalmente rinforzati resistono alla fatica dovuta alle vibrazioni meccaniche, comune negli impianti industriali a funzionamento continuo 24 ore su 24
I team di progettazione delle strutture spesso sottovalutano le perdite operative cumulative generate da hardware di connessione a bassa precisione. Le microperdite persistenti in decine di giunzioni delle tubazioni in un intero complesso industriale riducono costantemente la coerenza della pressione operativa del sistema, costringendo le apparecchiature della pompa e del compressore a funzionare a livelli di carico elevati per compensare la perdita media. La produzione uniforme e precisa di tutte le giunzioni di connessione rimuove questo carico operativo nascosto, stabilizzando la domanda energetica del sistema di base ed eliminando i tempi di inattività per manutenzione non pianificata innescati da fuoriuscite di fluido e corrosione dei componenti nei punti di giunzione difettosi.
Raccordi per tubiprogettati tramite lavorazione di precisione CNC completa, garantiscono un'uniformità dimensionale costante su ogni superficie di accoppiamento, risolvendo i principali problemi di instabilità strutturale introdotti da hardware di connessione alternativo fuso o stampato a bassa tolleranza ampiamente utilizzato nelle applicazioni di tubazioni leggere non industriali.
Standard di selezione dei materiali per componenti di connessione industriale ad alta resistenza
La selezione delle materie prime costituisce lo strato fondamentale che definisce le prestazioni di servizio a lungo termine di tutto l'hardware di connessione delle tubazioni, poiché diverse composizioni di fluidi industriali, fasce di temperatura operativa e intervalli di carico di pressione impongono requisiti distinti di corrosione chimica e stress meccanico sui componenti grezzi. Le leghe metalliche generiche non classificate non possono resistere agli ambienti operativi di fabbrica difficili, con conseguente ossidazione superficiale prematura, deformazione della filettatura e fessurazioni strutturali interne sotto carichi di pressione ciclici sostenuti.
La valutazione della selezione dei materiali segue tre dimensioni di valutazione fondamentali: resistenza meccanica alla trazione e alla compressione per resistere al rischio di scoppio della pressione della tubazione, inerzia chimica nei confronti dei fluidi trasportati per prevenire la corrosione superficiale e la contaminazione del mezzo e stabilità della temperatura per evitare l'ammorbidimento del materiale o la frattura fragile durante condizioni operative estreme dell'officina.
- Materiale grezzo in acciaio al carbonio: elevata resistenza alla trazione per circuiti di trasmissione di aria compressa idraulici e ad alta pressione per carichi pesanti; rivestimento antiruggine superficiale applicato dopo la lavorazione per contrastare l'ossidazione atmosferica negli ambienti di officina interni standard
- Gradi di leghe di acciaio inossidabile: resistenza superiore agli agenti industriali acidi, alcalini e a base di acqua, ideali per la lavorazione alimentare, la produzione chimica e i layout di tubazioni di fluidi marini con livelli elevati di umidità ambientale
- Pezzi grezzi in lega di alluminio: peso complessivo ridotto dei componenti per ridurre il carico strutturale sulle staffe di montaggio del telaio della macchina, adatti per sistemi di distribuzione pneumatica per carichi leggeri all'interno di apparecchiature di assemblaggio di automazione di precisione
- Formulazioni di leghe di ottone: eccellente levigatezza della lavorazione della filettatura e resistenza naturale alla corrosione contro acqua e oli a bassa viscosità, ampiamente utilizzate per giunzioni di circuiti di controllo dei fluidi di precisione di piccolo diametro
Ogni variante di materia prima è sottoposta a procedure standardizzate di trattamento del grezzo di prelavorazione per eliminare i difetti interni del materiale come i pori di fusione, le irregolarità della grana del metallo e gli strati di ossido superficiale che degraderebbero le prestazioni di tenuta dei componenti finiti. Le apparecchiature di tornitura e fresatura CNC elaborano barre piene completamente omogeneizzate anziché pezzi grezzi fusi porosi, garantendo una resistenza meccanica costante su ogni unità hardware di connessione finita.
I processi di finitura superficiale post-lavorazione estendono ulteriormente i cicli di servizio utilizzabili dei componenti. I trattamenti superficiali di galvanica, passivazione e sabbiatura creano barriere esterne protettive che bloccano il contatto diretto tra il materiale metallico di base e le particelle corrosive sospese nell'aria o i fluidi trasportati. Le specifiche di finitura superficiale sono personalizzate per corrispondere agli esatti parametri ambientali di fabbrica raccolti durante le fasi iniziali di consultazione della progettazione ingegneristica della pipeline.
Flusso di lavoro di produzione con lavorazione CNC di precisione per hardware di connessione personalizzato
L'hardware di connessione generico prodotto in serie si basa su processi di fusione e stampaggio che generano ampie bande di tolleranza dimensionale e superfici ruvide dei canali di flusso interni inadatte ai sistemi di produzione industriale di alta precisione. L'hardware di connessione lavorato su misura adotta flussi di lavoro completi di tornitura CNC e fresatura multiasse che bloccano tutte le tolleranze dimensionali di accoppiamento critiche entro intervalli di precisione a livello di micron, soddisfacendo i severi requisiti delle specifiche di disegno di ingegneria meccanica per progetti complessi di layout di tubazioni.
La sequenza di produzione completa inizia con l'immissione dei dati di disegno tecnico digitale, in cui i file di schemi CAD definiscono ogni passo della filettatura, diametro del foro interno, spessore della flangia e parametro della curva di transizione per ogni singola variante del componente. I sistemi di controllo delle macchine utensili CNC interpretano i dati dimensionali digitali per eseguire cicli di taglio completamente automatizzati senza interventi di regolazione manuale che introducono errori umani nella geometria del pezzo finito.
Fase di preparazione della barra grezza
Le barre di metallo solido vengono sottoposte a taglio della lunghezza per soddisfare i requisiti di dimensionamento dei componenti grezzi, seguiti da sbavatura superficiale e ispezione dei difetti per rimuovere segmenti di materiale incrinati, ossidati o irregolari che comprometterebbero l'integrità strutturale dell'hardware finito durante i cicli di lavorazione. Il dimensionamento uniforme del grezzo stabilizza il carico dell'utensile da taglio durante le operazioni di lavorazione CNC automatizzate.
Lavorazione di anime di tornitura CNC multiasse
L'attrezzatura per tornio CNC orizzontale completa la sagomatura del diametro esterno, la foratura interna del foro e il taglio di filettatura di precisione in cicli automatizzati continui. La programmazione del percorso utensile mantiene costanti velocità di avanzamento di taglio e velocità di rotazione del mandrino per eliminare la variazione di rugosità superficiale su tutte le superfici del filo di accoppiamento e del piano di tenuta fondamentali per un assemblaggio dei giunti della tubazione senza perdite.
Post-elaborazione e convalida della qualità
I componenti lavorati procedono attraverso stazioni automatizzate di sbavatura, finitura superficiale e controllo dimensionale di precisione. L'apparecchiatura di misurazione a coordinate verifica tutte le tolleranze dimensionali critiche rispetto ai parametri di riferimento dei disegni tecnici originali prima dell'applicazione del rivestimento anticorrosione superficiale e delle procedure di imballaggio del lotto finale.
L'elaborazione supplementare della fresatura multiasse affronta complesse caratteristiche strutturali non circolari come le serie di fori per bulloni di montaggio su flangia, giunzioni di canali di diramazione asimmetrici e geometrie di slot di posizionamento personalizzate necessarie per l'integrazione di tubazioni di apparecchiature industriali specializzate. I flussi di lavoro combinati delle macchine utensili di tornitura e fresatura eliminano le fasi di ri-bloccaggio dei componenti secondari che introducono una deriva dell'allineamento dimensionale tra stazioni di lavorazione separate, rafforzando ulteriormente la coerenza complessiva della tolleranza della parte finita.
La scalabilità della produzione in lotti bilancia ordini di singole unità personalizzate di piccolo volume e cicli di produzione di massa di componenti standardizzati di grandi volumi, con la capacità di riprogrammazione rapida del percorso utensile delle apparecchiature CNC che riduce al minimo i tempi di fermo della linea di produzione tra lotti di specifiche hardware distinti. Questa architettura di produzione flessibile supporta richieste diversificate di progetti di ingegneria delle tubazioni in tutti i settori verticali della produzione industriale.
Raccordi per tubiprodotti attraverso flussi di lavoro di lavorazione CNC automatizzati end-to-end eliminano i limiti di incoerenza dimensionale delle tradizionali tecniche di produzione di fusione, offrendo prestazioni di precisione ripetibili per progetti di costruzione di reti di condutture di fabbrica su larga scala.
Copertura completa delle applicazioni industriali nei settori della produzione meccanica
Quasi tutti gli impianti di produzione che utilizzano circuiti di tubazioni per la trasmissione di fluidi richiedono hardware di connessione di precisione abbinato e su misura per la pressione operativa, la composizione del mezzo e gli standard di pulizia specifici del settore. Diversi settori verticali di produzione impongono parametri di riferimento prestazionali unici sui componenti di giunzione delle tubazioni che l'hardware universale generico non è in grado di soddisfare pienamente, richiedendo qualità di materie prime, tolleranze dimensionali e trattamenti di finitura superficiale personalizzati per ciascun campo di applicazione.
Produzione di macchinari automobilistici
I circuiti dei dispositivi di bloccaggio idraulici, le linee dei fluidi dei banchi prova dei componenti del veicolo e le reti di distribuzione pneumatica delle stazioni di assemblaggio automatizzate utilizzano hardware di connessione in lega ad alta resistenza certificato secondo gli standard di conformità IATF 16949. Le tolleranze precise della filettatura prevengono le perdite di olio idraulico durante i cicli di bloccaggio dei componenti ad alta pressione, mentre le formulazioni dei grezzi resistenti alle vibrazioni resistono alle crepe da fatica dovute alle vibrazioni continue del movimento delle apparecchiature robotiche.
Attrezzatura idraulica industriale generale
Le macchine per lo stampaggio a iniezione, le presse idrauliche per lo stampaggio dei metalli e i gruppi di cilindri per il sollevamento di materiali si affidano a componenti di connessione spessi e con pareti pesanti per contenere l'olio idraulico ad alta viscosità in caso di carichi massimi di pressione operativa sostenuti. I canali di flusso interni lisci riducono la caduta di pressione del fluido nelle tubazioni di distribuzione idraulica della macchina a lunga distanza, stabilizzando la velocità di risposta al movimento dell'attuatore e la consistenza della forza erogata.
Linee di lavorazione alimentare e farmaceutica
L'hardware di collegamento lavorato in acciaio inossidabile con superfici del foro interno lucidate a specchio soddisfa i requisiti di conformità igienica per le tubazioni di trasmissione di liquidi commestibili e mezzi farmaceutici. La geometria liscia e non porosa del canale interno elimina le zone di accumulo di residui medi che supportano la crescita microbica, semplificando i cicli regolari di pulizia CIP della tubazione senza lo smontaggio dei gruppi hardware di giunzione.
Altri settori chiave di implementazione verticale includono circuiti di controllo idraulico per macchine da giardino, tubazioni di distribuzione dell'aria compressa per freni di camion e rimorchi, sistemi di circolazione di fluidi da taglio per la fabbricazione di metalli, apparecchiature pneumatiche per l'automazione degli imballaggi e infrastrutture di trasmissione di fluidi industriali marini. Ogni verticale regola le specifiche dell'hardware di connessione in base ai valori massimi di pressione operativa, alle finestre operative della temperatura ambiente e alla compatibilità chimica con i fluidi di processo trasportati.
Le installazioni di collettori di fluidi principali della fabbrica centrale utilizzano componenti di collegamento a pareti pesanti di grande diametro per distribuire l'alimentazione di fluido primario in intere zone dell'officina di produzione, mentre piccole varianti compatte e di precisione si montano direttamente su singoli armadi di controllo di macchine automatizzate autonome per attività localizzate di regolazione e distribuzione del circuito del fluido. Il dimensionamento su più livelli dei componenti che corrisponde agli standard del diametro nominale della tubazione elimina la necessità di hardware adattatore di transizione personalizzato durante i lavori di espansione e ristrutturazione del layout della tubazione della struttura.
L'intercambiabilità standardizzata dei componenti lavorati a CNC semplifica la gestione dell'inventario dei pezzi di ricambio per le imprese manifatturiere con più officine, con specifiche dimensionali unificate per varianti hardware con diametro nominale corrispondente, riducendo i numeri totali di stock di pezzi di ricambio univoci mantenuti all'interno dei sistemi di stoccaggio dei magazzini della struttura.
Classificazione dei componenti standard e tabella di divisione funzionale
Tutto l'hardware di connessione industriale può essere classificato in base allo scopo funzionale principale, alla geometria strutturale e allo scenario applicativo del layout della tubazione, creando quadri di classificazione standardizzati che semplificano la selezione dei componenti di ingegneria meccanica durante le fasi di stesura della progettazione della tubazione. La tabella seguente organizza le famiglie hardware primarie insieme agli attributi funzionali principali e ai tipici scenari di distribuzione industriale per semplificare i flussi di lavoro di corrispondenza delle specifiche per i progettisti.
| Categoria hardware | Caratteristica funzionale principale | Scenari di distribuzione industriale primari |
|---|---|---|
| Unità di connessione a gomito e piegate | Regolare la direzione del percorso di trasmissione del flusso del fluido con offset angolari fissi | Instradamento del telaio della macchina, disposizione della tubazione di penetrazione nella parete, disposizione del circuito del fluido interno dell'involucro dell'apparecchiatura |
| Componenti divisi a T e diramazioni trasversali | Suddividere il singolo flusso di fluido in ingresso in due o quattro canali di mandata in uscita indipendenti | Collettori di alimentazione di fluidi per apparecchiature parallele multistazione, reti di officine di aria compressa distribuite |
| Adattatori di riduzione e transizione | Collegare segmenti di tubazione con specifiche di dimensionamento del diametro interno nominale non corrispondenti | Rastremazione del ramo del collettore principale, collegamento della tubazione primaria di grandi dimensioni ai circuiti di controllo di piccole apparecchiature di precisione |
| Hardware di connessione sigillata con flangia | Gruppo giunto per tubazione completamente sigillato di grande diametro con struttura di tenuta a compressione della guarnizione | Costruzione di condutture principali idrauliche ad alta pressione per carichi pesanti, linee di trasmissione di fluidi a lunga distanza per il trattamento chimico |
| Componenti di terminazione plug & cap | Crea endpoint terminali completamente sigillati per test della pipeline, isolamento per manutenzione e blocco dei circuiti inutilizzati | Test temporaneo della pressione della tubazione, isolamento del circuito dell'attrezzatura di ricambio, porte riservate della tubazione per l'espansione della struttura |
| Giunti di assemblaggio rapido dell'Unione | Connessione sigillata staccabile senza attrezzi per sezioni di tubazione che richiedono frequenti interventi di smontaggio | Apparecchiature di automazione per l'etichettatura e il riempimento di precisione, ispezione periodica delle giunzioni delle tubazioni per il campionamento dei fluidi |
All'interno di ciascuna sottofamiglia di classificazione dell'hardware primario, le varianti dimensionali secondarie coprono tutte le specifiche di dimensionamento del diametro nominale standard del settore, dai circuiti di automazione di precisione in microdiametro in miniatura fino alle dimensioni di tubazioni del collettore principale industriale di grandi dimensioni. I formati di connessione filettata includono standard NPT, PT, BSP e filettati metrici per soddisfare le convenzioni sulle specifiche di costruzione di tubazioni di fabbrica globali a livello regionale nei mercati degli impianti di produzione nordamericani, europei e asiatici.
È possibile progettare varianti strutturali personalizzate modificate per soddisfare vincoli di layout unici, tra cui giunzioni di diramazione sfalsate, canali piegati compositi multiangolo e flange di base di montaggio integrate per l'installazione fissa diretta sul telaio della macchina senza hardware ausiliario della staffa separata. La completa flessibilità della lavorazione CNC consente la produzione di queste geometrie strutturali personalizzate non standard senza estensioni proibitive dei tempi di produzione rispetto ai flussi di lavoro di produzione di stampi per fusione rigida.
Quadro di conformità per il controllo di qualità e la certificazione dell'hardware lavorato
Deviazione dimensionale incontrollata, impurità delle materie prime e finitura superficiale incompleta creano guasti operativi persistenti nelle tubazioni che interrompono i programmi di produzione continua della fabbrica. I rigorosi flussi di lavoro di verifica della qualità in più fasi applicati durante la preparazione del grezzo, la lavorazione CNC e le fasi di produzione post-elaborazione eliminano i lotti di componenti non conformi prima della consegna ai clienti di ingegneria di condutture industriali. I benchmark di certificazione internazionale standardizzati convalidano l'implementazione coerente del sistema di controllo della qualità della produzione attraverso i cicli di produzione dei componenti completi.
Ispezione delle materie prime grezze in entrata
Tutto lo stock di barre metalliche in entrata viene sottoposto a test spettroscopici della composizione chimica e convalida del campionamento della resistenza alla trazione meccanica per confermare la conformità alle specifiche del grado di lega ordinate. La scansione visiva della superficie rileva crepe nei materiali interni, pori di fusione e strati di ossidazione che comprometterebbero le prestazioni meccaniche dei componenti finiti durante i cicli di servizio della tubazione.
Convalida dimensionale della lavorazione CNC in-process
Il campionamento della macchina di misura a coordinate verifica le tolleranze critiche del passo della filettatura, del diametro interno del foro, dello spessore della flangia e della planarità del piano di tenuta a intervalli fissi di lotti di produzione. L'estrazione casuale dei componenti dalle linee di lavorazione attive identifica i parametri di taglio della macchina utensile variabili prima che si sviluppi un'incoerenza dimensionale dell'intero lotto, riducendo il volume dei componenti finiti non conformi.
Test finali della pressione e delle prestazioni di tenuta del lotto
Le unità hardware finite casualmente vengono sottoposte a test di scoppio a pressione idrostatica e alla convalida del ciclo di mantenimento della pressione prolungato per confermare l'integrità strutturale sotto i carichi massimi di pressione operativa nominale. Le procedure di prova delle perdite verificano le prestazioni di tenuta complete della filettatura accoppiata e delle superfici della flangia con materiali di guarnizione in elastomero industriale standard in condizioni di simulazione di fluttuazione della pressione dinamica.
- La certificazione del sistema di gestione della qualità ISO 9001 standardizza il monitoraggio dei registri di ispezione della produzione end-to-end per la completa tracciabilità dei lotti dei componenti
- La certificazione IATF 16949 dell'industria automobilistica stabilisce protocolli avanzati di controllo della tolleranza di precisione per l'hardware dei circuiti idraulici e pneumatici della produzione di veicoli
- La conformità alla gestione ambientale ISO 14001 regola la gestione dei materiali di scarto e l'uso di prodotti chimici per la finitura superficiale durante i cicli di produzione dei componenti
- La certificazione sulla sicurezza sul lavoro ISO 45001 applica protocolli di sicurezza standardizzati per il funzionamento e il collaudo dei componenti delle macchine utensili all'interno delle officine di produzione
Una documentazione completa sulla tracciabilità dei lotti accompagna ogni spedizione di hardware consegnato, registrando l'origine dei lotti delle materie prime, i timestamp dei turni di produzione della lavorazione CNC, i risultati dei campionamenti delle ispezioni dimensionali e i dati dei test sulle prestazioni di pressione per un supporto completo al controllo di qualità post-consegna. La conformità completa alla certificazione elimina i requisiti di verifica della qualità dei componenti di terze parti per i team di ingegneri della struttura del cliente durante le fasi di messa in servizio del progetto della pipeline.
Ningbo Dyfab Industry Co., Ltd.mantiene la piena conformità a tutti e quattro gli standard principali di certificazione di produzione internazionale sopra menzionati, integrando apparecchiature di ispezione automatizzata multistadio in ogni flusso di lavoro di produzione di lavorazione CNC per sostenere una precisione dimensionale costante in tutti i lotti di hardware di connessione lavorati su misura.
Regole di manutenzione per la protezione della pipeline a lungo termine per l'hardware di connessione
Anche l'hardware di connessione lavorato con precisione assoluta accumula gradualmente contaminazione superficiale, usura delle guarnizioni della filettatura e una minore esposizione alla corrosione nel corso di migliaia di cicli di fluttuazione della pressione senza procedure di manutenzione preventiva programmate. La definizione di intervalli di ispezione e manutenzione standardizzati in linea con il conteggio delle ore di funzionamento delle apparecchiature della struttura riduce al minimo le perdite impreviste dei giunti delle tubazioni e prolunga la durata utile totale di tutti i componenti di giunzione installati all'interno delle reti di trasmissione dei fluidi.
- 1. Routine mensile di ispezione visiva esterna: controllare tutte le superfici esposte dell'hardware di connessione per scolorimento, corrosione, infiltrazioni di residui di fluido esterno e perdita di coppia di serraggio della filettatura o degli elementi di fissaggio della flangia su tutti i punti di giunzione della tubazione
- 2. Ciclo trimestrale di sostituzione dei componenti di tenuta con smontaggio: rimuovere i raccordi e le unità di connessione filettate a cui si accede di frequente per sostituire le guarnizioni in elastomero invecchiate e gli strati del nastro di tenuta in PTFE degradati dai cicli di temperatura e dall'esposizione chimica al mezzo fluido
- 3. Verifica semestrale delle perdite dell'intero sistema di pressione: applicare una soluzione per il test delle bolle di sapone su ogni superficie di accoppiamento della giunzione della tubazione durante le condizioni di carico di pressione di esercizio dell'intero sistema per identificare i punti di microinfiltrazioni invisibili durante gli stati di arresto dell'impianto depressurizzato statico
- 4. Manutenzione annuale completa della superficie dell'hardware: pulire la polvere industriale accumulata e i residui chimici dalle superfici esterne dei componenti con salviette contenenti solventi neutri, riapplicare strati di rivestimento superficiale anticorrosione supplementari sulle aree esposte del materiale di base grezzo in metallo non lucidato
Le strutture che operano in ambienti industriali con elevata umidità, vapori chimici o particolato pesante nell'aria devono ridurre del cinquanta per cento tutti gli intervalli di manutenzione programmati per contrastare i tassi accelerati di degrado della superficie dei componenti. La corrosione superficiale non affrontata penetra gradualmente nei piani di accoppiamento della filettatura e della flangia, creando irregolarità superficiali dimensionali permanenti che non possono essere riparate attraverso semplici procedure di sostituzione della guarnizione e richiedono lo smontaggio e la sostituzione dell'unità hardware di connessione completa.
Durante le procedure di manutenzione dello smontaggio della tubazione, i tecnici devono registrare tutti i modelli di usura dimensionale osservati e le posizioni delle perdite per informare i futuri aggiustamenti delle specifiche del grado dei materiali dell'hardware di connessione per le sezioni del circuito della tubazione ad alta sollecitazione durante le fasi di pianificazione della progettazione di aggiornamento e ristrutturazione del sistema di tubazioni della struttura. La raccolta dei dati dei registri di manutenzione a lungo termine consente ai team di progettazione di ottimizzare il dimensionamento dell'hardware e la selezione dei materiali per le condizioni operative ambientali di fabbrica specifiche del sito.
Risolte le domande tecniche di ingegneria più frequenti
1. Quale divario prestazionale fondamentale separa l'hardware di connessione lavorato a CNC dalle alternative prodotte in serie?
I processi di formatura della fusione creano strutture interne porose dei materiali, ampie bande di tolleranza dimensionale e superfici ruvide e irregolari dei canali di flusso interni che generano elevata turbolenza del fluido e rischio persistente di microperdite nei giunti di accoppiamento. I processi di tornitura e fresatura CNC multiasse utilizzano grezzi di barre metalliche solide e omogenee, bloccando tutte le tolleranze critiche di tenuta e dimensione della filettatura entro intervalli di precisione a livello di micron, offrendo allo stesso tempo una geometria del foro interno liscia e continua che riduce al minimo la resistenza al flusso del fluido e il potenziale di perdita dei giunti durante i cicli di carico di pressione di esercizio completi.
2. Come selezionare i gradi di lega di materia prima appropriati per mezzi di trasmissione di fluidi industriali specializzati?
La selezione della qualità del materiale richiede un riferimento incrociato a tre parametri operativi fondamentali: pressione operativa massima sostenuta della tubazione, valore del pH chimico e composizione del solvente dei mezzi fluidi trasportati e intervallo di temperatura ambiente media all'interno dell'officina dell'impianto di produzione. I gradi di lega di acciaio inossidabile offrono un'inerzia superiore contro i fluidi di processo acidi e alcalini, l'acciaio al carbonio supporta circuiti di carico ad alta pressione estrema, l'ottone è adatto alle linee di controllo pneumatico dell'acqua e dell'olio a bassa pressione e la lega di alluminio leggera si adatta alle reti di distribuzione di automazione dell'aria compressa a basso carico.
3. È possibile produrre varianti hardware personalizzate di connessione geometrica non standard tramite flussi di lavoro di lavorazione CNC?
L'attrezzatura di lavorazione CNC multiasse completa supporta la personalizzazione completa di tutte le caratteristiche geometriche strutturali, inclusi canali di diramazione sfalsati, percorsi di flusso piegati compositi multiangolo, basi di flangia di montaggio integrate e layout di distribuzione asimmetrica dei fori dei bulloni. I file di disegno tecnico CAD digitale vengono importati direttamente nei sistemi di controllo della macchina utensile per generare percorsi di utensili da taglio personalizzati senza la costosa fabbricazione di stampi di fusione permanenti, supportando sia prototipi di piccoli volumi in lotti di unità singole che cicli di produzione di massa su larga scala con specifiche hardware di connessione non standard.
4. Quali parametri di certificazione standardizzati convalidano una qualità di produzione coerente dell'hardware di connessione industriale?
Quattro principali quadri di conformità internazionali stabiliscono standard universali di controllo della qualità della produzione per l'hardware industriale lavorato: ISO 9001 regola la tracciabilità complessiva del sistema di gestione della qualità della produzione, IATF 16949 impone regole di tolleranza di precisione migliorate per i componenti dei circuiti dei fluidi del settore automobilistico, ISO 14001 regola i flussi di lavoro di lavorazione delle materie prime e di finitura superficiale conformi all'ambiente e ISO 45001 definisce protocolli standardizzati di sicurezza sul lavoro in officina per le operazioni di lavorazione CNC e test di pressione dei componenti.
5. Quali passaggi di manutenzione eliminano le microperdite persistenti nelle giunzioni di connessione della tubazione filettata?
Depressurizzare completamente il circuito della tubazione target prima dello smontaggio, rimuovere tutto il nastro in PTFE residuo invecchiato e le guarnizioni di tenuta in elastomero degradate dalle superfici filettate di accoppiamento, pulire i picchi e gli avvallamenti della filettatura dai residui di fluido accumulati e dalle particelle di corrosione superficiale con panni a solvente neutro, applicare nuovi strati uniformi di nastro sigillante in PTFE seguendo le regole standardizzate sulla direzione di avvolgimento e serrare nuovamente i giunti filettati ai valori di coppia calibrati specificati nelle schede tecniche di ingegneria dell'hardware per creare piani di contatto di tenuta compressi in modo uniforme e privi di formazione di spazi irregolari.
6. Perché la finitura liscia della superficie interna del foro riduce il carico operativo a lungo termine del sistema di tubazioni?
Le superfici ruvide e irregolari del canale interno creano zone di turbolenza del flusso del fluido localizzate che aumentano la caduta di pressione complessiva del circuito, costringendo le apparecchiature di pompaggio e compressione a funzionare a livelli elevati di assorbimento di potenza per mantenere la pressione di mandata target della tubazione. La geometria del foro interno liscio e continuo, lavorata con precisione, elimina i punti di generazione di turbolenza, stabilizzando la velocità del flusso del fluido e riducendo il consumo energetico di base necessario per far circolare mezzi liquidi o gassosi attraverso layout completi di reti di tubazioni industriali su cicli di produzione continui estesi.
Per la consulenza dimensionale dell'hardware di connessione personalizzata lavorata a CNC, la guida alla corrispondenza del grado del materiale e il supporto delle specifiche del layout della tubazione su misura per i requisiti unici del progetto di trasmissione di fluidi industriali,contattaciinviare file di disegni tecnici completi e dati sui parametri dell'ambiente operativo della struttura per una revisione mirata delle specifiche tecniche.
Contattaci per supporto tecnico
